I produksjonsverdenen er begrepene " mekanisk bearbeiding av metallplater " og stempling brukes ofte om hverogre, men de representerer distinkte tilnærminger med forskjellige muligheter, kostnadsstrukturer og applikasjoner. Å forstå forskjellen mellom metallproduksjon og stempling er beslutning for ingeniører, innkjøpsspesialister og produktdesignere som må balansere presisjon, volum og budsjett. Mens begge starter med flat metallplater, divergerer banene deres betydelige verktøy, kompleksitet og de siste delene av produksjonen. Denne artikkelen gir en grundig teknisk sammenligning, og forskning på kjerneprinsipper, utstyr og beslutningsfaktorer som definerer hver prosess.
Den grunnleggende forskjellen ligger i deres operasjonsfilosofi: stempling er en høyhastighets, dysedrevet prosess designet for å produsere store volumer av identiske deler med minimal operatørintervensjon, mens fabrikk omfatter en fleksibel pakke med subtraktive og formingsteknikker som er ideelle for lav til middels volum og tilpassede geometrier. Denne veiledningen vil bryte ned disse forskjellene på flere dimensjoner, fra verktøykostnader og ledetider til materialhensyn og sekundære operasjoner, og utstyr som gir kunnskap til å velge den optimale produksjonsruten for ditt neste prosjekt.
For å forstå forskjellene, er det viktig først å definere hver prosess nøyaktig. Stempling av plate er en høyhastighets produksjonsprosess som bruker en presse og spesialverktøy, kjent som en dyse, for å forvogle flate metallplater til bestemte former. Dysen inneholder det negative bildet av den ønskede delen, og pressen bruker enorm kraft for å kutte, bøye eller forme metallet til den formen i et enkelt slag eller en rekke slag. Denne prosessen er svært repeterbar og kan produsere tusenvis av deler i tiden, noe som gjør den til ryggraden i høyvolumsproduksjon.
jeg kontrasterer, metallproduksjon refererer til en bredere kategori av produksjonsteknikker som involverer kutting, bøying og montering av metall for å lage et ferdig produkt. I motsetning til stempling, som er avhengig av en enkelt dedikert dyse, benytter fabrikasjon en rekke utstyr som CNC laserkuttere, kantpresser, revolverstanser og sveisestasjoner. Denne fleksibiliteten gjør det mulig for produsent å jobbe med et bredere spekter av materialer og tykkelser, komplekse 3D-former og innlemme intrikate designendringer uten behov for kostbar ombygging [sitat:4]. I hovedsak er stempling en spesifikk metode innenfor det større univers av fabrikasjon, optimalisert for hastighet og volum, mens fabrikasjon er en allsidig verktøykasse for skreddersydde og komplekse deler.
Den viktigste operasjonelle forskjellen mellom stempling og fabrikasjon ligger i verktøyet som kreves. Stemplingsoperasjoner er sentrert rundt tilpassede dør , som er presisjonsmaskinerte verktøy designet spesielt for en enkel del. Disse dysene inkluderer ofte komplekse funksjoner som slag, piloter og stripper for å utføre flere operasjoner - som blanking, piercing og forming - i et enkelt trykk. For eksempel kan en progressiv dyse forvandle en stålspole til en ferdig brakett med hastigheter som overstiger 800 deler per minutt. Imidlertid har denne hastigheten en pris: utviklingen av stansene kan ta 12 til 20 uker og koste alt fra $10 000 til over $100 000, noe som gjør det upraktisk for små serier eller prototyper.
Fabrikasjon, på den annen side, er avhengig av allsidig, programmerbart utstyr. De vanligste er CNC laserskjærere and trykkbremser . Laserskjærere bruker en kraftig stråle for å kutte intrikate former fra metallplater med høy presisjon og uten behov for hardt verktøy [sitat:8]. En kantpresse bruker deretter et stanse- og dysesett for å bøye det flatt kuttede arket inn i den endelige 3D-geometrien. Fordi disse maskinene er programmerbare via CAD-filer, er byttet fra en del til et annet spørsmål om sekunder, noe som gir en stående fleksibilitet. For eksempel kan en tjenesteleverandør bruke en 4000-watts laser for å kutte 1-tommers stål, etterfulgt av en kantpress med 1000 tonns kapasitet for å kraftige komponenter [sitat:4]. Denne fleksibiliteten er et kjennetegn på skreddersydd platefremstilling , som muliggjør rask prototyping og design-iterasjon.
Den økonomiske levedyktigheten til hver prosess er sterkt avhengig av produksjonsvolumet og delens livssyklus. Stempling utmerker seg med stordriftsfordeler: den høye initiale verktøyinvesteringen amortiseres over et enormt antall deler, noe som resulterer i en svært lav kostnad per enhet. For karosseripaneler til biler, kabinetter for forbrukerelektronikk og apparatdeler, hvor årlige volumer kan overstige 100 000 enheter, forblir stempling den ubestridte mesteren. Prosessen er også utrolig rask, med syklustider målt i millisekunder, noe som direkte reduserer arbeidskostnadene per del.
Fabrikasjon gir omvendt en lavere adgangsbarriere. Uten hardt verktøy som kreves for kutting, kan et prosjekt begynne med minimal forhåndsinvestering. Dette gjør det økonomisk lønnsomt for mengder så lave som én eller to enheter for prototyper, helt opp til flere tusen enheter for presisjon fabrikasjon av metallplater prosjekter. Selv om kostnadene per enhet er høyere enn stempling på grunn av langsommere syklustider og mer manuelt arbeid, oppveies dette ofte av eliminering av stansekostnader. For nye teknologier, som origami-baserte metallplater (OSM)-prosesser, fant en studie at nye fabrikasjonsmetoder kunne redusere energiforbruket med opptil 94 % og CO2-utslippene med 92 % sammenlignet med tradisjonell stempling [citat:7][citat:12]. Dette fremhever hvor moderne plateproduksjon kan også tilby bærekraftsfordeler.
En viktig tommelfingerregel for industrien: For kvanta under 5000 deler er fabrikasjon nesten alltid mer kostnadseffektiv. For mengder over 10 000 blir stempling vanligvis det økonomiske valget, spesielt for tynne materialer.
Fra et teknisk synspunkt har hver prosess iboende og begrensninger som påvirker deldesign. Stempling er eksepsjonelt dyktig til å lage flate eller moderate deler med høy presisjon. For eksempel kan finblanking, en spesialisert form for stempling, oppnå toleranser slik at tette som ±0,0005 tommer og produsere deler med glatte, frie kanter, noe som ofte eliminerer behov for sekundær etterbehandling [sitat:5]. Stempling kan også håndtere høyfast stål og komplekse in-die-operasjoner som banking, nagling og sveising, og kondenserer det som ville være en flertrinnssammenstilling til en enkelt presselinje.
Fabrikasjon har imidlertid fordelen når det gjelder store dype, komplekse eller vanskelig tilpassede 3D-geometrier. En CNC kantpress kan lage bøyninger med presise vinkler, og ved å bruke spesialisert verktøy kan de danne kanaler, sylindre og andre intrikate former. Laserskjærere kan håndtere et bredt spekter av materialer, fra mykt aluminium til hard titan, og kan skje gjennom tykkelser på opptil 1 tomme eller mer [sitat:14]. Fabrikasjon er også ideell for deler som krever integrerte sammenstillinger, for eksempel et kabinett som trenger braketter, hengsler og gjengede innlegg sveiset på den. Denne allsidigheten er et kjennetegn på spesialtilpasset metallproduksjon , hvor prosessen kan skreddersys til de eksakte spesifikasjonene til prosjektet.
Å velge mellom fabrikasjon og stempling er en strategisk beslutning påvirket av flere faktorer. Det mest kritiske er produksjonsvolum, men andre hensyn, som materialtype, delkompleksitet og time to market, er like viktige. For prototyping, der designendringer er hyppige og volumene er lave, skreddersydd platefremstilling er den klare vinneren. Fleksibiliteten tillater ingeniører å iterere raskt, teste form, passform og funksjon uten å pådra seg kostnadene og tiden for utviklingen av formen.
For høyvolumsproduksjon av modne design er stempling ofte den mest kostnadseffektive og konsistente metoden. Applikasjoner som bilchassisdeler, datamaskinharddiskkomponenter og elektriske kontakter produserer nesten utelukkende via stempling på grunn av nødvendigheten av ekstrem konsistens og lave enhetskostnader. Avgjørelsen er imidlertid ikke alltid binær. Mange metallproduksjonstjenester tilby hybridløsninger, ved å bruke fabrikasjon for den første prototypen eller broverktøy med lavt volum, og deretter gå over til stempling når designet er ferdigstilt og etterspørselen øker. Denne trinnvise tilnærmingen kan minimere risiko og optimalisere kontantstrømmen.
Den primære forskjellen er i verktøyet og tilnærmingen. Stempling bruker dyre, tilpassede stanser for å lage store deler av deler raskt. Fabrication bruker fleksibelt, programmerbart utstyr som laserkuttere og presser, noe som gjør det ideelt for lavere volum og tilpassede deler [sitat:2].
Velg fabrikasjon for prototyper, lav til middels produksjon (vanligvis under 10 000 deler), eller når delen din har kompleks geometri som krever flere operasjoner som skjæring, bøying og sveising. Fabrikasjon er også foretrukket når designendringer forventes.
Ja, for svært store volumer, gjør de lave kostnadene per enhet ved stempling det generelt billigere til tross for den høye verktøyinvesteringen. Nullpunktspunktet varierer, men for volumer over 50 000 til 100 000 deler er stempling vanligvis det mest økonomiske alternativet.
Selv om stempling kan håndtere tykkere materialer, er det mest økonomisk og effektivt for tynn ark, opptil 1/4 tomme. For tykkere plater eller kraftige materialer er fabrikasjonsmetoder som laserskjæring og kantpressing mer passende [sitat:10].
Begge prosessene kan oppnå høy presisjon. Finblanking (en stemplingsmetode) kan oppnå toleranser på ±0,0005 tommer [sitat:5]. Presisjonsproduksjon ved bruk av CNC-utstyr kan vanligvis holde ±0,005 tommer, med noen avanserte prosesser som oppnår strammere toleranser.
Variasjonen av modeller møter utviklingsbehovene i ulike regioner i verden.
Karbonstål spraybelagt AE elektrisk boks
Ikke-standard karbonstål spraybelagt tilpasset skap
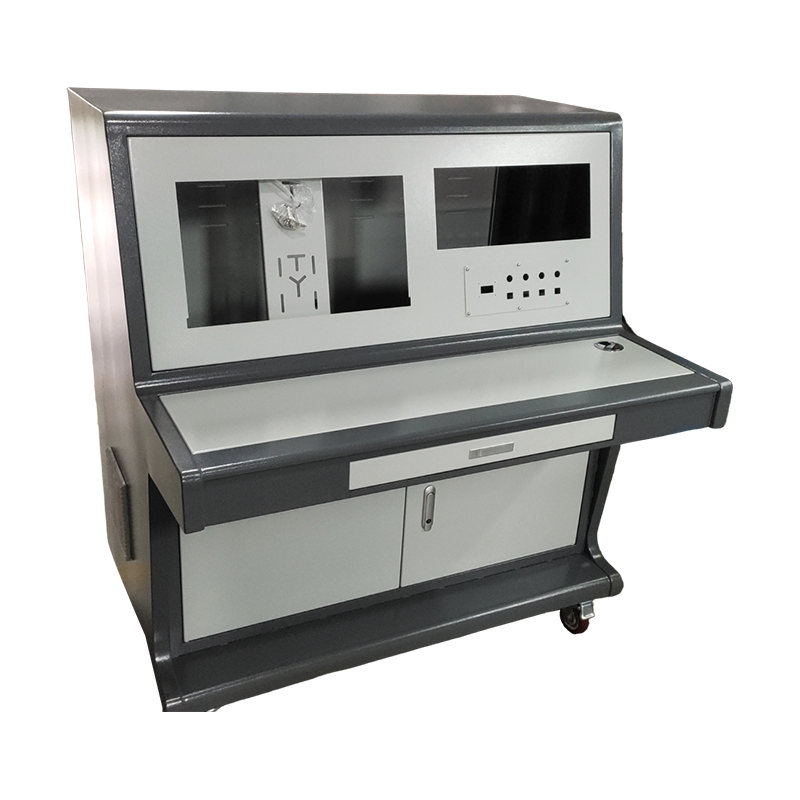
Ikke-standard tilpasset mobilt kontrollpanel
Phone:+86-15896481972(zhuxiaosui)
Fax: +86-0510-83890571
E-Mail: [email protected]
ADD:No. 2 Qida Road, No. 1 Shunqi Road, Yuqi Street, Huishan-distriktet, Wuxi City, Jiangsu-provinsen, Kina